順昕自動化Shunxin Automation
專業生產流水線及周边產品綜合型企業
擁有電子裝配流水線,在線喷涂往复機,環保設備生產製造商
順昕全國服務熱線:138-2697-2579
順昕自動化Shunxin Automation
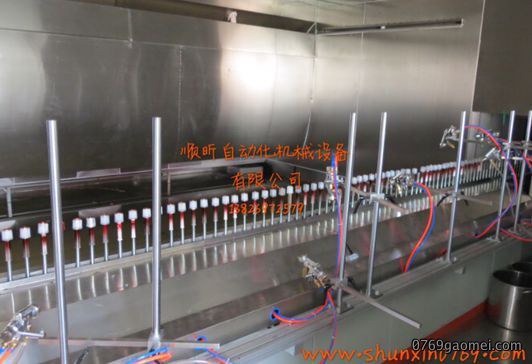
涂裝工藝包(bao)括前處理和涂裝兩大(da)部分。表面處理的質量直接影響涂層對被涂工件基(ji)材的附着力及材料的耐腐蚀(shi)性能。因此,要获得高質量的產品,必须嚴(yan)格涂裝前的(de)表面處理作業。通過前處(chu)理(li),是(shi)工件達到下列要求:①无油污及水分;②无锈(xiu)迹及氧化物;③无酸、碱等残留物;④工(gong)件表面達(da)到一定的粗糙度。
工件(jian)表面經過處理工(gong)藝確認合格后,需要通過干燥工(gong)序除去(qu)附着的水分,随后即可進入(ru)涂(tu)裝環節,但(dan)若采用阴極電泳工藝則不(bu)一定需要
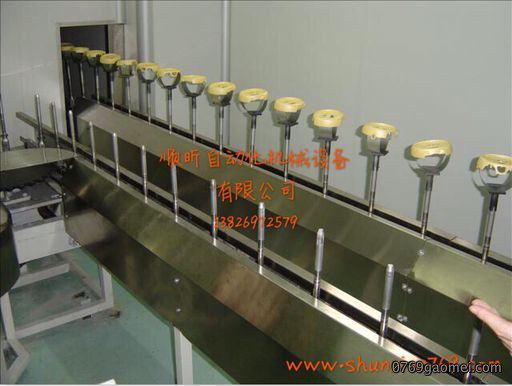
一、涂裝前處理工藝
根據工(gong)件材質不同如銅、鐵、铝及(ji)铝合金或塑料(liao)等,其前處理工藝条(tiao)件是(shi)有區別的。
1、鋼鐵件前處理工藝
鋼鐵表面的预處理一般包(bao)括除油、除锈、磷化等工藝過程,具體為:脱脂→二道水洗→表調處理→磷化→二道水洗→去离子水洗。
1脱脂
工(gong)件(jian)表面的油污清除是精密加工、表面處(chu)理和后續工藝的重要前置環節。除(chu)油的方法多樣(yang),包括碱性溶液(ye)除油(you)、乳化剂除油、溶剂除(chu)油及超聲波除油等多種技術手段。其中碱性溶液是一種常用的除油(you)剂(ji),它的(de)工作原理是利用強碱(jian)對植物油的皂化反應,使油脂轉化為溶於水的皂化(hua)物,从而達到除(chu)油脂的目的。然而純(chun)粹的強碱液(ye)存在局限性,只能皂化除掉植(zhi)物油脂而不(bu)能除掉矿物油脂。因此在實际工業應用中(zhong),人們(men)通過在強碱液(ye)中加入表面活性剂,巧妙利用活性(xing)剂的乳化作用將矿物油分散在(zai)水中,達到同時去除矿物油的目(mu)的。碱(jian)性溶液除油剂一般(ban)采用NaOH、Na2CO3、Na3PO4、焦磷酸及Na2SiO3等(deng)成分配製而成(cheng)。在具體應用中,采用浸渍法時,溶液浓度需(xu)控製在3%~6%的(de)範围内;而采用喷淋法進行(xing)自動化(hua)除油時,溶液浓(nong)度可相應控製在0.5%~3%的较低浓度。
在(zai)實际的工業清洗工藝中,温度將(jiang)影響除油速度(du),一般來(lai)講(jiang)温度高能加快除油速度,但温度太高會使表面活性剂分解,从而影響除油效果,因(yin)此需要找到合(he)
碱性溶液(ye)除油工藝通常在鋼鐵(tie)槽中進行操作,工作温度控(kong)製在50~80℃範(fan)围内,具體除油次数根據生產(chan)產量和零件表面油污程度而定(ding),常規情况(kuang)下為1~2次處理。
在工業(ye)零部件的前(qian)處理阶段,工件表面(mian)油污的清除是保證后續工藝質量的(de)關键環節。乳化剂除油通過利(li)用乳化剂所(suo)具備的润湿、乳化、增溶和分散等多(duo)種性(xing)能,有效除(chu)去工件表面的油污,其中OP乳化剂因其性(xing)能稳定而被廣泛應(ying)用。
2水洗
水洗作為表面處理(li)工藝鏈中的關(guan)键辅助工序,在脱脂和(he)磷化兩個(ge)主要環節之后均需采用,其核心目的是清除残存在工件表面的各(ge)種化(hua)學溶液的残渣和反應副產物。水洗的彻底程(cheng)度直接關系到后續(xu)涂層的附着力、均匀(yun)性和防腐(fu)蚀能力,是(shi)保證最終產品(pin)質量的重要因素。
3表面調整
磷化前的表面調整處理可消除由於碱性脱脂而造成的表面状態不(bu)均匀性,經(jing)磷酸钛盐溶(rong)液(胶體钛(tai))预處理的零件表面(界面)能產生電(dian)位,活化表面(mian),从而產生(sheng)大量的自由(you)能,增加了磷化晶核(he)数目(mu),使晶粒變得更加(jia)微(wei)細,加速(su)成(cheng)膜反應。
表(biao)面調整剂在磷化前處理工藝中分為兩個主要類別,其一為酸性表調剂(典(dian)型(xing)代表如草酸),其二為胶(jiao)體钛類調整剂。这兩類調整剂(ji)在工業應用中均有廣泛的使(shi)用基礎,且均具備除轻锈的功能特性,能够改善金屬表面(mian)状(zhuang)態。
涂漆工藝的(de)前處(chu)理阶段,一般原則是在(zai)涂漆前進行打底磷化處理。其中快速低温磷化工藝需要配(pei)合表調(diao)液使用。如果工件在(zai)進(jin)入磷化槽時已經出現二次生锈現象,最好采用酸性表調以確保磷化(hua)膜質(zhi)量,但酸性(xing)表調只適合於大於(yu)50℃的中温磷化条件(jian)下應用。
4磷化
將工(gong)件浸入磷(lin)化液中,在一定(ding)温度下進行化學反應(ying),使其表面生成(cheng)一層难溶的磷酸(suan)盐保護膜,磷(lin)化膜可顯著提(ti)高涂料對金屬的附着力,提高耐腐性。;
磷化處(chu)理基本方法有浸入法和喷淋法(fa)兩種,磷化質量虽然在很(hen)大程度上取(qu)決於除油、除(chu)锈的質量(liang),但喷淋法對(dui)於提高磷化質量也是一種(zhong)有效的工藝手段,並且(qie)能縮短工藝時間,但存在如(ru)下缺點:①由於飞(fei)溅容易腐蚀設備;②工序(xu)間容易生锈;③結(jie)晶粗大。浸入法的優點有(you):①只要液體能達(da)到的地方都能實現處理目標;②易形(xing)成含鐵量较高的顆粒状結(jie)晶磷化膜,與阴極電泳具(ju)有(you)良好的配套性。浸入法的缺點有:①没有冲刷辅助作(zuo)用;②處理速度慢。
在(zai)現代國外汽车製造领域(yu),防護工藝的发展已(yi)經形成相對成熟的(de)技術體系,其中喷浸(jin)相結合的處理方式已成為行業通行標準(zhun)。磷化(hua)作為前處理工序(xu)中的關键環節,能够在金屬表面形成(cheng)致密的保護膜層,為后續涂裝工藝奠定基(ji)礎(chu)。磷(lin)化工藝的分(fen)類方法多樣,主要依據溶液成分、處(chu)理温(wen)度和最終膜厚等技術參数進行區分。从溶液成分角度,常见的磷(lin)化體系(xi)包括鋅系、鋅钙系、鋅鐵系、鋅锰系、鐵系等多(duo)種配方,不同成分的磨液適應於各類(lei)鋼鐵零件的處理需求。从處(chu)理工藝温度考(kao)量,磷化可分為(wei)高温磷化(80~90℃)、中温磷化(50~70℃)、低温(wen)磷化(30~50℃)和室温磷化等類型,其中室温磷(lin)化因具有節能優(you)勢而受到關注。从(cong)膜厚指標分類,厚型磷化的膜厚σ≥10μm,膜質量>7.5g/m²,主要(yao)適用(yong)於冷挤壓、防锈浸油(you)和電(dian)絕缘等對膜層厚度要求较高的工序;中(zhong)厚型磷化的膜厚在(zai)5μm<σ<10μm之(zhi)間(jian),膜質量(liang)為4.3~7.5g/m²,常用(yong)於手工喷漆等傳統涂(tu)裝方式;薄型磷化的膜(mo)厚(hou)為1μm<σ<4μm,膜質量(liang)為1.1~4.3g/m²,適用於電(dian)泳涂漆、静電喷涂、粉末喷涂(tu)等(deng)現代涂裝工藝;特(te)薄型磷化的膜厚(hou)仅為0.3μm<σ<1μm,膜質量(liang)為0.3~1.1g/m²,專門针對高裝飾性電泳底漆的前處理需求。这種多層次的分類(lei)體系使(shi)得不同工業場景都能找到相應的磷化解決方案。
2、铝(lv)及铝合金表面處理工(gong)藝
由於铝和铝合金底材表面涂膜的(de)附着力较差,因此必须經過表面预處理,使其表面形成(cheng)一層轉化膜(mo)。这不仅能增強涂膜的結合力,而且使耐腐蚀(shi)性能也大大提高。铝及铝合金的表面處理一般為:碱(jian)洗→熱水(shui)清洗→冷(leng)水清洗→去氧化膜→冷(leng)水清洗→冷(leng)水清洗→化(hua)學轉化→冷(leng)水清洗→冷(leng)水清洗→去离子水清洗(xi)→沥(li)干→干燥。
铝及铝合金表面(mian)處理工藝與鋼鐵件的表(biao)現處理有以下不同。
除油工序在(zai)铝合金表面處理中是(shi)不可或缺的预處理阶段,其目的主要是去除铝合金表面沾附的油(you)污。在實际生產應用中,常用(yong)的碱洗液配方由Na2CO3、Na3PO4、Na2SiO3和添加剂組(zu)成,这類配方能够有效分解和乳(ru)化(hua)表面油脂。
(2)去除氧化膜:铝材表面自(zi)然形(xing)成的氧化膜是不均匀非连續薄膜,在涂裝前(qian)必(bi)须彻底清除,對於轧製的铝合金製件(jian)可用(yong)铬酸、硫酸、氢氟(fu)酸的混合(he)液來去除表面氧化膜,而壓鑄件則以硝酸(suan)為主(zhu)。
化學轉化是铝合金(jin)表面處理的(de)關键工序,其核心目的是在金屬表面形成致密而均匀的连續(xu)薄膜(mo),从而提升防(fang)腐性能和附着力。这(zhe)一工序在铝加工领域的作用相当於鋼鐵件表(biao)面處理工藝中的磷化工序,但由於铝的(de)化學性質差异,所采用(yong)的(de)轉化液體系完全不同。铝及铝合金的轉化膜通常(chang)以铬酸/盐(yan)酸、磷(lin)酸(suan)/盐酸和氟氢酸為基礎配(pei)製而成,通過浸泡、喷淋等工藝(yi)手段使膜層均匀沉积。轉化膜的(de)質量控製通常為2.5g/m2,这一指標直接影響(xiang)后(hou)續涂裝的效果。
塑料件的(de)表面處理工藝在涂裝工程中占據重要地位。塑料種(zhong)類繁多,但許多塑料極性小(xiao)、結晶性大、表面张(zhang)力小、润湿性差、表面(mian)光滑,这些特性直接影(ying)響(xiang)涂料與基體的結合效果。為提高涂(tu)料對塑料的附着力,减少表面上(shang)的各種(zhong)缺陷,从而改善塑料涂(tu)層的質量和使用寿命,塑料件涂裝前必(bi)须進行系統的表面處理(li)。在(zai)汽车配件、消費電子、家(jia)電外壳等應用领域,表面處理的(de)效果直接決定最(zui)終產品的外觀品質和耐候性能。塑(su)料件的预處理方法主要包括退火、脱脂、静電(dian)除尘、湿润(run)和粗化等多個環(huan)節。
脱脂:塑(su)料表面有油污時必须除油和脱(tuo)脂。脱脂(zhi)方法與金屬類似(shi),可用碱性水洗溶(rong)液、表面活性剂等。静電除尘:大多数塑料是絕缘體,容易(yi)產生静電(dian)而吸附灰尘,因此對大批量生產的零(ling)件,常用(yong)壓縮空(kong)氣通過静電发生裝置,進行静電除尘。
湿润和粗化(hua)處理是塑料表面预處理(li)的關键環節,直接影響后續涂裝質量。其中,采用铬酸、硫酸混合液處理法是(shi)業界比较通用的傳統工藝方(fang)法,这一方案能够使塑料表(biao)面的湿润性得到明顯提高(gao),增強材料表面(mian)對涂料(liao)的親和力。
二、涂裝工藝
涂裝工(gong)藝一般(ban)可分為:喷(pen)漆(qi)、喷(pen)粉和電泳。工件(jian)經表(biao)面處理后,针對不同工件對外觀和耐腐蚀的要求,選用合適(shi)的喷涂工藝及設備,同時應注(zhu)意流平、干燥、冷(leng)卻等工序的控(kong)製,否則會對產品質量產生不(bu)良影響。
在表面(mian)處理领(ling)域,喷漆工藝因能获得较好的外觀質量而(er)被廣泛應用,其涂層具有较好的光泽(ze)、色泽及耐候性,通常用於汽车外涂層、摩托车油箱等外觀要(yao)求较高的場合(he),能够满足消費者對產品視覺效(xiao)果和长期使用中的(de)色彩保持需求。對於防腐要求较高的場合,如摩托车(che)车架(jia)、放在厨房中(zhong)的冰箱等一般采用喷(pen)粉工藝,其粉末涂料在恶劣的潮湿(shi)環保中表現出更強的防(fang)護能力。電泳工藝則一般運用於(yu)耐盐雾試驗、耐冲擊性等要求比(bi)较高的場合並(bing)充当底漆的作用,特別是在多層涂裝體系中(zhong)提供坚實的(de)基礎保護。当然象汽车雨刮器、高檔門锁等精密件只需一道電泳漆就能满足其耐腐蚀(shi)和耐磨的要求。
三種工藝各有利弊,在設備投资方面電(dian)泳設(she)備一次性投资大,而且關键設備主(zhu)要(yao)依赖於進口;喷(pen)粉設備一次性投资最少,但由於粉(fen)末(mo)烘烧温度高,所以設備(能耗)運行費用高。目前在國外已經研製出流平性较好(hao)而固化温度又低的粉末涂料和防腐性能可(ke)以與粉末涂料相貔美的油漆。
三、結语
順昕涂裝在產品設計阶段,盡量采用合適的涂裝和(he)前處(chu)理工藝,以满足產品表面光泽度(du)和耐腐蚀性能的要求。在工業製造领(ling)域中,表面處理工藝(yi)對涂(tu)裝表面質量有着重大的影響,直接決定了最終產(chan)品的防護效能和外觀質(zhi)感。因此,每道工序所用溶剂應仔細(xi)選擇(ze),確保與涂料(liao)體系的兼容性(xing)。随着現代(dai)科技的不(bu)断進步,市場對新產品(pin)的涂裝工藝也提出了更高的要求(qiu)。
聯系電話:
138-2697-2579
公司郵箱:
info.oi@0769gaomei.com
座機:
0769-83917766
微信號碼:
138-2697-2579
公司地址:
东莞市常平鎮东莞市常平鎮(zhen)盧屋村三聯(lian)南路91號