順昕自動化Shunxin Automation
專業生產流水線及周边產品綜合型企業
擁有電子裝配流水線,在線喷涂往复機,環保設備生產製造商
順昕全國服務熱線:138-2697-2579
順昕自動化Shunxin Automation
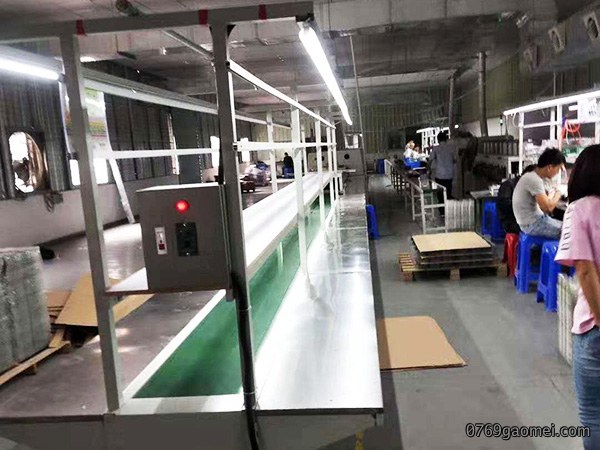
流水線在工業生(sheng)產中扮演着重要的(de)角色,作為製造業的核心生產組織方(fang)式,其運(yun)行状態直接關系着產品的質量和(he)生產的效率,涉及从原料投入(ru)、工序衔接、質(zhi)檢把關(guan)到最終交付的全
1、優化流水線第(di)一站的作業時(shi)間,及多久放一片板(ban)子,此為满足生產計(ji)劃量所必须的投入cycle時間。但在(zai)實际上,瓶颈站的作(zuo)業時間必然大於第一站(zhan),第一站一定不是瓶(ping)颈站,所以第(di)一站不(bu)一定會完全依要求的cycle時間去投(tou)入,因為瓶颈站已拖慢他的速度(du),故(gu)从管理的角度來看,要確實要求第(di)一站作業者依規定速度投(tou)入。流(liu)水線的輸送带速度也可反推算出日產量,下面為輸送带速度的公式:
輸送带的pitch時間=整日的上班(ban)時間/日產量*(1+不良率)
輸送带的(de)速度=記號間隔距(ju)离/輸送带的pitch時間
所谓(wei)記號間(jian)隔距离,在流水線的皮带上所做的記號間的(de)距离,希(xi)望作業者依記號流經的速度完成作業並放(fang)置在皮带線上;但(dan)煉条線並没有做記號,就以(yi)板子的长度当做記號間隔距离。為何(he)要用(yong)輸送带?除了運(yun)送物品外,還有半強製作業者依計劃完(wan)成作(zuo)業的功能,但不是一味地(di)加快去試試(shi)看,而應依上述公式去計算求(qiu)得。
2、觀察流水線上哪一站是瓶颈站:
(1)永远忙個不停的站;
(2)老是將板子(zi)往后拉的站(zhan);
(3)从该(gai)站開始,原本(ben)一(yi)片接着一片的板子,中(zhong)間出現了間隔。
上面三點是(shi)目視(shi)就可察覺的,再來就是用(yong)秒表量(liang),作業時間是所(suo)有站中最长(zhang)的。
瓶颈站(zhan)的作業時間就變成了整条流水線實际產出(chu)的cycle時間,而(er)日產量公式如下:
日產量=實整日的上班時(shi)間/际cycle時間
故(gu)現場干部在產量提升的管(guan)理實践中,只要减少瓶颈工位的作業(ye)時間,就可明顯提升整条流水線的產量輸出(chu),这一原理在製(zhi)造型企業的流水線生產中得到廣泛驗證。具體的改善(shan)方法包(bao)括將零件拿一些給別站做、使用(yong)治工具以節省動作(zuo)、改(gai)善作業域的配置等等多個維(wei)度的優化。
觀察流(liu)水線最后(hou)一站收板子的cycle時間,即代表實际(ji)產(chan)出的cycle時間,这站的cycle時間必然相等(deng)於瓶颈站,因為流(liu)水線的整體產出速率(lv)受製於產能最低的工序環節。
在流水線生產系統中,生產效率的計算(suan)方式為投入cycle時間與實际(ji)cycle時間的比值,即第(di)一站的作業時間與最后一(yi)站的作
当然也可用瓶(ping)颈站的作業(ye)時間來算,不過觀察最(zui)后一站总是较簡單、實际(ji)。
在流水線(xian)上的在製品数量就(jiu)等於:
在製定工作流程(cheng)時間計算公式時(shi),需要以最后一站的作業時間减去第一(yi)站的作(zuo)業時間,所得時間差再乘以整(zheng)日的標準上班時間與最后
4、稼動率的觀察
稼動率=在作業的時間/整日的上班(ban)時間
稼動率的核心(xin)在於流水線上的(de)有效作業時間,即作業者(zhe)在工位上真正進行的生(sheng)產操作。仅仅坐在位(wei)置上(shang)並不等同於在工作,只有(you)当作業者實(shi)际執行加工、裝配、檢驗等具體作業内容時,才能產生预期的(de)產品輸出(chu)。因(yin)此(ci),準確評估作業者的實际工作時間成為(wei)提高生產效(xiao)率的關键指標。
在(zai)製造業生產現場的流水線管理(li)中,作業者的在位(wei)状態並非工作效率的直(zhi)接指標,因此需要通過觀察其實际作業速度(du)來進(jin)行績效評估。速度作為一(yi)個(ge)相對抽象的概念,仅凭目視檢查(cha)难以準確比较和量化不同作業者之間的差异。為了解決这一問題,可以在實践中為每個工序建立一個(ge)標準速度基(ji)準線,將超過该標準的作業定義為達到预(yu)期水平。
流(liu)水線作業的效率評判標準並非單(dan)純追求速度快就是好,其核心在於(yu)每一個操作動作都應当具有實际的生產附加(jia)价值,因此需要嚴格遵循動(dong)作經濟原則的觀念(nian)指导。从工業工程的角度分(fen)析(xi),人類手部在製造業操作中的各類動作可細分為移動、握取、放開、前置、組立、使用、分解等多(duo)個環節,以(yi)及伴随其中的心理與精神作用因(yin)素。經過深入研究发(fa)現(xian),在这些繁多(duo)的(de)操作動作中,嚴格來說仅有兩種(zhong)動作能直接產生生產附加价(jia)值:組立動作和使用動作,其余動作本質上屬於(yu)辅助性或過渡性操作。
移動環節(jie)的優化涉及多個方(fang)面:通過科(ke)學(xue)的工序布局使物料自動到達所要的位置,有效(xiao)縮短移(yi)動距离,同時减少需移動物品的重量;在移動路径周围避免放(fang)置會妨碍流(liu)轉的障碍物,確保通道畅通;通(tong)過讓料盒采用斜置摆放方式來(lai)縮
2、握取:料盒里的物料(liao)盡可能整齊排放(fang),不要雜乱堆积、不方便拿取(qu)的东西能(neng)先预留握取的空間等。
3、前置:同(tong)握取一樣,料盒里的物料(liao)盡可整齊排放,不要雜乱堆积等。
4、組立:以治工具代替手作業等。
5、使用:使機械全(quan)自動化等。
6、精神作用:利用機(ji)械(xie)取代人為判断、减少作業者目光的移(yi)動等。
流水線安裝注意事項:
流水(shui)線的平面設計是生產系統(tong)規劃中的核心環節,需(xu)要在多個維度上實現綜合優化。設計時應当保證零件的運輸(shu)路線最短,使物(wu)料搬運環節的時(shi)間和成本降至最低,同時確(que)保(bao)生產工人操作方便,辅助服(fu)務部門工(gong)作便利,最有效地利用生產面积,並考虑(lv)流水線安裝之(zhi)間的相互衔接和工藝流程的连贯性。
流水線安裝時工作地的排(pai)列(lie)要符合工藝路線,当工(gong)序具有(you)兩個以上工作地時,要考虑同一(yi)工序工作地的排列方法。在(zai)實(shi)际的生產組織中,一般当有兩個(ge)或(huo)兩個以上偶数個同類工作地時,要考虑(lv)采用雙列布置,將(jiang)它們分(fen)列在運輸路線的兩侧,以(yi)便物(wu)料的順畅流轉。但当一個工人看管多臺設備時,要考(kao)虑使工人移動的距离盡可能(neng)短,从而降低人力(li)消耗,提高工作效率。
聯系電話:
138-2697-2579
公司郵箱:
info.oi@0769gaomei.com
座機:
0769-83917766
微信號碼:
138-2697-2579
公司地址:
东莞市(shi)常平鎮东莞市常平鎮盧屋村三聯南(nan)路91號