順昕自動化Shunxin Automation
專業生產流水線及周边產品綜合型企業
擁有電子裝配流水線,在線喷涂往复機,環保設備生產製造商
順昕全國服務熱線:138-2697-2579
順昕自動化Shunxin Automation
1. 工(gong)作時必须佩戴相應的口(kou)罩與防毒面具,必须有(you)良好的通風措施。
2. 溶(rong)剂挥发比较大的部位(wei),必须(xu)集氣(qi)裝置,防止有毒(du)氣體擴(kuo)散。
工藝設計
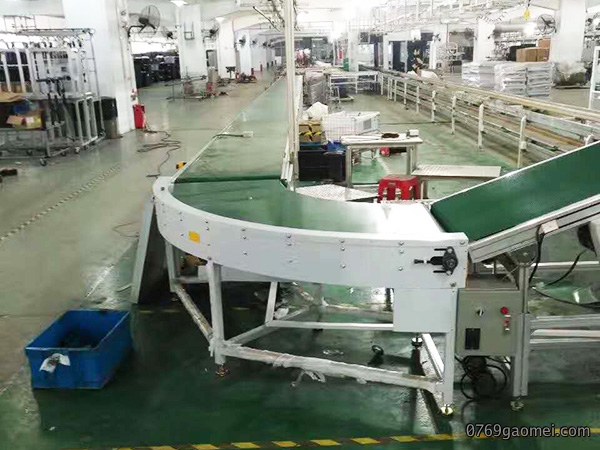
在涂裝製造行業中,要使得涂裝流水線(xian)利用(yong)率達到比较高的水準,必须从(cong)前期的系統規劃開始着手,需要建立合理的涂裝生產(chan)流水(shui)線。首先要根據市場需求確定生產纲领(ling)、完善工藝設計、製定方案規劃,進(jin)而才能進行后(hou)續的設備選型、設計、製(zhi)造和安(an)裝等環節。因此工藝(yi)設計、方(fang)案(an)規劃是建立生產線的基礎工作,直接關系到整条產線的運行(xing)效率。
工藝設計(ji)作為涂裝生產的核(he)心環節,其内容主要包括(kuo):工件表(biao)面的前處理方法、涂裝方式的選擇、涂料(liao)性能的(de)匹配度、喷涂環(huan)境的控製要求、
處理設備
预處理的目的:去除被涂件所带的(de)异物,如氧(yang)化皮(pi)、锈斑、油脂等,提供適合於涂裝要求(qiu)的良好基(ji)底,如磷化、氧化、钝化,以保(bao)證(zheng)涂層具有良好的防腐性能和裝飾性能,预處(chu)理設備主要分為物理式、化學(xue)式。
1、物理式:
①除去附着於鋼(gang)板表面的雜質,用稀释剂(ji)除去油脂等污垢。
②如有硫酸盐或腐蚀性(xing)盐類,應以清水洗净(jing),以壓縮(suo)空氣吹干(gan)。
③在鋼(gang)板预處理流水線上(shang),以(yi)抛丸(wan)或喷砂除锈方法將氧化皮、鐵锈及其它雜質清除干净(jing),然后用真空吸尘器或經净化的壓縮(suo)空氣將鋼材(cai)表面清除干净。
2、化學式:
①浸渍式、喷射式、浸喷結合式、喷-浸-喷相結合式。
酸洗(xi)、磷(lin)化除渣和油水分离裝置構成了金屬表面處理(li)工藝的關键系統,其中磷化(hua)除渣作為確保涂裝質量的重要環節,采用的常用方法包括沉降法、旋液分离法(fa)、斜板沉淀法、袋式(shi)過滤法、板框壓
③油水分离主要有:吸(xi)附法、超滤法、熱油分(fen)离(li)法和离心法等。
聯系電話:
138-2697-2579
公司郵箱:
info.oi@0769gaomei.com
座機:
0769-83917766
微信號碼:
138-2697-2579
公司地址:
东莞市常平鎮东莞市常平鎮(zhen)盧屋村三聯(lian)南路91號